保溫管件 揭秘一體化保溫管件源頭廠家的那些事兒
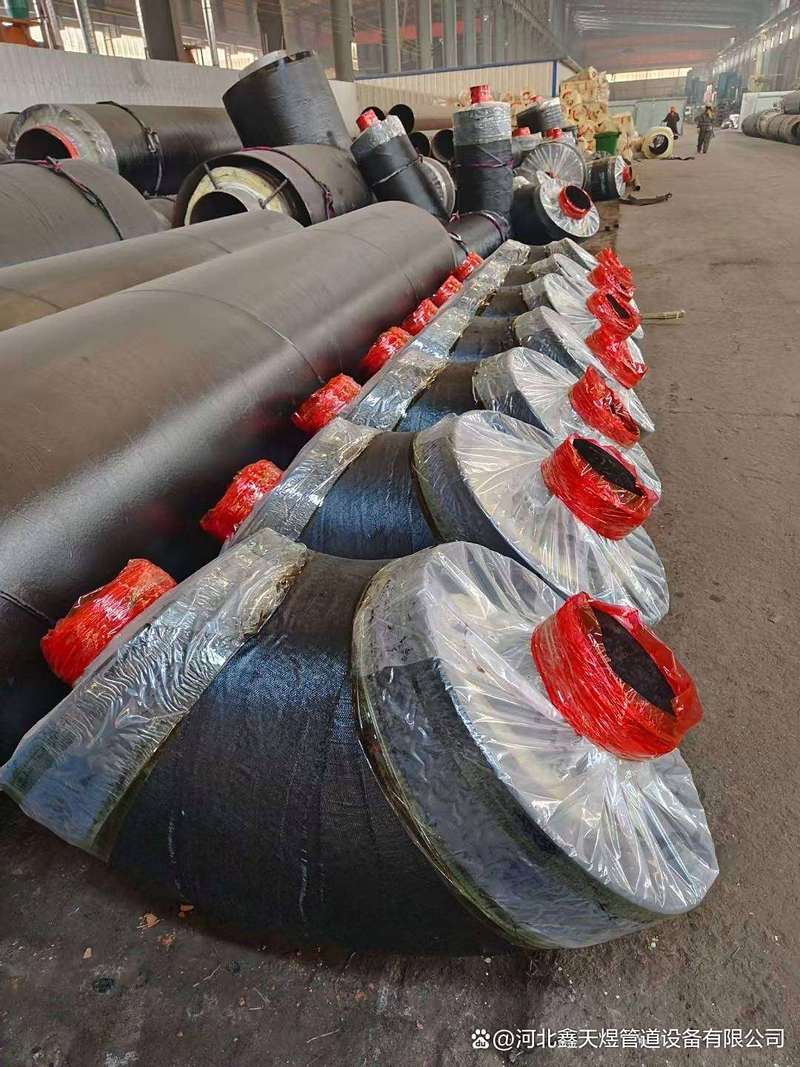
在管道工程領域,保溫管件雖然只是整個管網系統中的一部分,卻扮演著至關重要的角色。尤其是在集中供熱、石油化工、冷鏈物流等行業,一體化保溫管件的質量直接關系到整個系統的運行效率、能源消耗和使用壽命。\n\n今天,我們就來聊一聊一體化保溫管件源頭廠家的那些事兒,揭開這個行業的面紗。\n\n一、什么是一體化保溫管件?\n\n所謂一體化保溫管件,是指將工作鋼管、保溫層和外護管通過特殊工藝一次性成型,形成一個整體結構的管件。常見的類型包括保溫彎頭、保溫三通、保溫異徑管、保溫固定節等。與傳統“管中管”現場加工方式不同,一體化保溫管件在工廠內完成預制,確保保溫層密實、無空腔、無接縫。\n\n與普通保溫管不同,“一體化”的核心在于保溫層與鋼管、外護層之間不是簡單的機械嵌套,而是通過發泡、纏繞或噴涂工藝實現緊密粘結和固化,徹底消除“熱橋”效應。這帶來三大優勢:一是質量穩定可控,每一件都經過嚴格工藝參數控制;二是施工效率高,到場即可安裝,無需現場發泡,工期可縮短30%以上;三是節能效果顯著,熱損失較傳統方式降低20%—40%,長期運行成本大幅下降。\n\n二、源頭廠家到底“源”在哪里?\n\n真正的源頭廠家,通常具備以下幾個顯著特征:\n\n1. 自主生產能力:從鋼管預處理、保溫層發泡到外護管擠出,全流程在自有車間完成,而非委外加工或貼牌。核心設備包括高壓發泡機、拋丸除銹線、穿管機等均為廠家自購自管。\n\n2. 原材料把控:源頭廠家直接與鋼管廠、Black料(高密度聚乙烯)、組合聚醚等供應商對接,用料批次清晰可追溯。這一點至關重要,因為保溫層的密度、閉孔率、導熱系數和外護管的耐候性都取決于原材料品質。\n\n3. 工藝控制:擁有成熟的模具設計和發泡配方,能根據不同口徑、不同工況調整生產參數,保證產品質量一致。例如,針對DN800以上大口徑彎頭,發泡密度需精確控制在60—80kg/m3,高于或低于此范圍都會影響保溫性能。\n\n4. 質檢體系:從原料入庫到成品出廠,設有層層質檢關卡。專業廠家普遍配備超聲波測厚儀、電火花檢漏儀、導熱系數測定儀等檢測設備,保證每一件產品都符合CJ/T 114、GB/T 29047等國家標準。\n\n三、揭秘源頭廠家的生產流程\n\n以最常見的保溫彎頭為例,它的生產大致要經過以下幾個步驟:\n\n第一步:鋼管預處理。工作鋼管經拋丸除銹,達到Sa2.5級標準,表面粗糙度控制在40—70μm,以增強與保溫層的粘接力。\n\n第二步:外套管準備。HDPE外護管按尺寸切割,內壁進行電暈處理,使表面張力達到38達因以上,便于與保溫層緊密結合。外套管的一端事先預留注料孔。\n\n第三步:組裝定位。工作鋼管與外套管通過專用支架或定位塊同軸固定。定位塊需具有低導熱系數,通常采用玻璃鋼材質,防止熱量沿支架傳至外套管形成熱橋。\n\n第四步:高壓發泡。將組合聚醚與異氰酸酯按精確配比注入模腔,在高壓發泡機中混合后注入鋼管與外護管之間的空腔中。泡沫在數分鐘內自由膨脹、固化,填充所有間隙形成密實的保溫層。這一步整個充填過程的密度要求和閉孔率指標最為關鍵,高品質廠家能做到閉孔率≥88%。\n\n第五步:熟化與修整。發泡完成后持續熟化24小時,使泡沫強度達到穩定狀態,隨后修整端面、封堵防水。\n\n四、如何識別靠譜的源頭廠家?\n\n市面上的保溫管件廠家良莠不齊,采購方不妨從以下幾點判斷:\n\n\\- 是否有自有的生產車間和核心設備資產,而非純貿易商;\n\\- 能否提供第三方檢測報告與原材料質量證明;\n\\- 是否具備專業的技術團隊提供定制化設計方案;\n\\- лучше去看工廠,實地產看正在運行中的生產線和生產記錄。\n\n\n\n一體化保溫管件全流程在工廠內經層層質檢,每一批次均可追溯到班組與工藝參數,從根本上杜絕“以修代做”的粗放方式,確保管網長期穩定運行和更低的全生命周期成本——這也是它相較現場加工的必然選擇。真正出色的,正是從每一度熱能開始計較的態度。\n\n選擇靠譜的一體化保溫管件源頭廠家,就是為工程質量的可靠性、安全性和長期穩定性加了一把鎖。每一度的堅守與計較 —— 其深穩細節,正是工程價值的樸素保障。選對了,滿意之后何不在工程的軌跡上為自己留下紀念時刻?因為一份堅守與付出,本應在點滴之上賦予它人文的溫度,直至時間被極致地雕鑄——仿佛選對人生路口并肩而跑的全過程工程師群像一般堅韌的駐留成果:踏破長風且萬里而志相投、成就星河千百的也仍是微不足道的步數是堅毅心緒里不斷的每一步已然于匠心獨運之中步步踏實且成就鋼鐵之間的浪漫:熱烈在永久而在智造。」
}